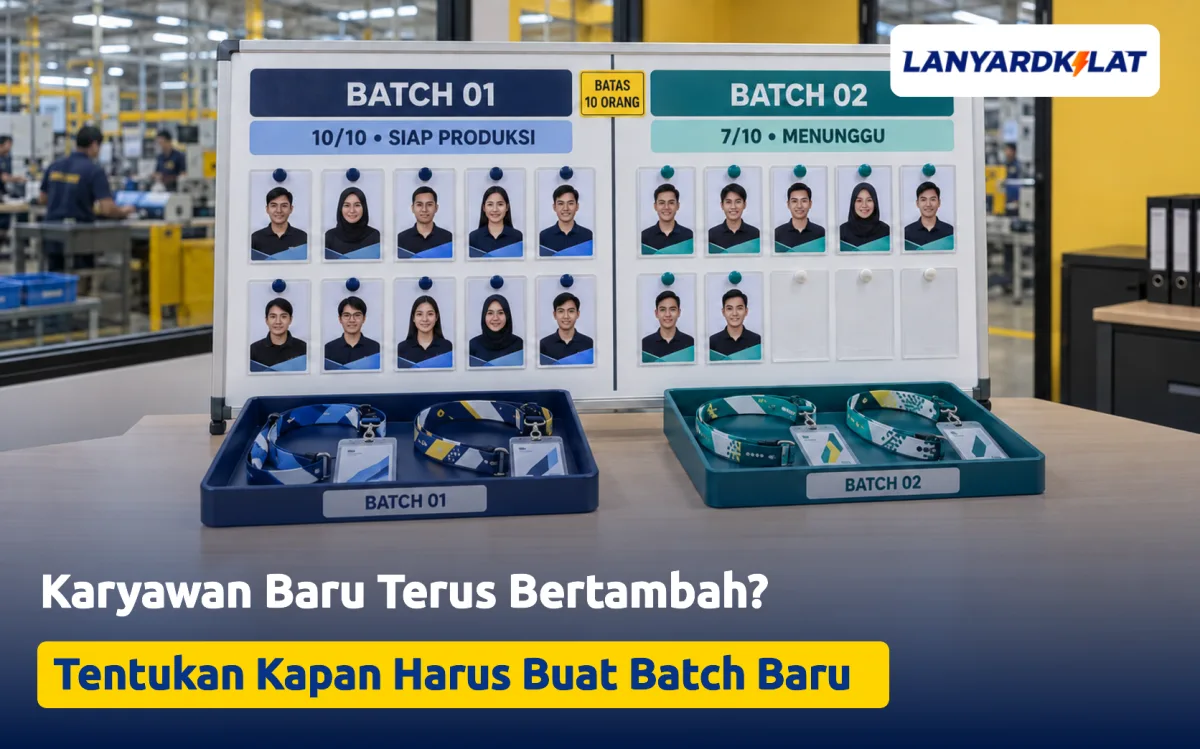
Tentukan waktu membuat batch baru lanyard untuk karyawan dengan mempertimbangkan jumlah rekrutmen, stok, biaya, lead time, dan konsistensi dengan produksi sebelumnya.
Dalam arsitektur manajemen sumber daya manusia (Human Resources Management), proses integrasi karyawan baru (onboarding) adalah etalase pertama yang memperlihatkan tingkat profesionalisme perusahaan. Di hari pertama mereka bekerja, setiap karyawan berhak menerima identitas fisik yang sah dan berwibawa, yang umumnya terwujud dalam bentuk kartu tanda pengenal (ID card) beserta tali penggantungnya (lanyard). Atribut fisik ini bukan sekadar pelengkap seragam; ia memikul fungsi esensial sebagai alat kontrol akses fasilitas gedung, instrumen identifikasi antardivisi, serta simbol penerimaan karyawan tersebut ke dalam keluarga besar korporasi.
Bagi departemen HR dan General Affairs (GA) yang mengelola ratusan hingga ribuan personel, pemenuhan atribut bagi karyawan baru menghadirkan dilema logistik yang konstan. Memesan lanyard kustom satu per satu setiap kali ada satu orang yang lulus wawancara kerja akan menciptakan beban administrasi keuangan yang melelahkan dan harga satuan yang mahal. Sebaliknya, mencetak puluhan ribu helai di awal tahun untuk menyetok kebutuhan rekrutmen akan mengunci modal kerja (working capital) perusahaan ke dalam persediaan mati yang berisiko rusak jika disimpan terlalu lama.
Menyeimbangkan antara kelancaran operasional onboarding dan efisiensi anggaran pengadaan menuntut strategi manajemen persediaan berbasis gelombang produksi (batch production). Memahami kapan tepatnya perusahaan harus menekan tombol untuk memproduksi batch baru—dibandingkan memaksakan pemesanan satuan atau membiarkan gudang menimbun persediaan berlebih—adalah wujud kematangan tata kelola logistik HR.
Langkah paling mendasar sebelum memutuskan strategi pengadaan atribut adalah menganalisis data empiris terkait ritme pergerakan sumber daya manusia di dalam organisasi Anda.
Departemen HR wajib menarik data historis perekrutan selama satu hingga dua tahun anggaran ke belakang. Analisis tingkat penerimaan karyawan bersih (net hiring rate) per bulan. Jika data menunjukkan bahwa perusahaan secara konsisten menyerap sepuluh hingga lima belas orang tenaga kerja baru setiap bulannya akibat tingginya perputaran staf (turnover) di divisi penjualan, maka pola ini mengindikasikan kebutuhan logistik yang stabil. Ritme yang dapat diprediksi ini memungkinkan tim pengadaan merancang ukuran batch cetakan dengan tingkat akurasi yang sangat presisi, melenyapkan unsur tebakan dalam penyusunan anggaran.
Perusahaan modern yang terstruktur rapi jarang melakukan orientasi karyawan setiap hari. Mereka mengonsolidasikan kedatangan karyawan baru ke dalam jadwal onboarding terpadu, misalnya setiap hari Senin di minggu pertama dan minggu ketiga setiap bulan. Keberadaan kalender orientasi yang kaku ini sangat membantu tim pengadaan. Jika jadwal onboarding sudah dikunci, divisi GA dapat menyinkronkan lini masa produksi vendor agar kardus berisi tali lanyard cetak kustom mendarat tepat tiga hari sebelum sesi orientasi tersebut dimulai.
Kondisi operasional berubah drastis ketika perusahaan menjalankan program khusus berskala masif, seperti penerimaan lulusan universitas (Management Trainee Program), pembukaan pabrik perakitan baru yang menuntut perekrutan ratusan operator lantai produksi, atau pengambilalihan unit bisnis baru. Perekrutan dalam jumlah besar ini memicu kebutuhan logistik yang bersifat anomali dan eksponensial. Lonjakan kebutuhan ini tidak bisa dipenuhi dari stok berjalan harian, melainkan mutlak membutuhkan penerbitan Surat Perintah Kerja (PO) untuk satu batch produksi massal yang dikhususkan murni bagi pemenuhan program tersebut.
Ekspansi geografis menghadirkan tantangan tata kelola distribusi. Ketika perusahaan membuka kantor cabang di pulau yang berbeda, kebutuhan lanyard tidak hanya didorong oleh jumlah personel yang ada, tetapi juga oleh tuntutan untuk memiliki persediaan mandiri di lokasi tersebut. Karyawan di cabang baru tidak boleh dibiarkan menunggu kiriman paket dari Jakarta setiap kali ada staf lokal yang bergabung. Menginisiasi batch produksi baru yang didedikasikan dan dikirim langsung dari pabrik vendor ke alamat cabang adalah strategi paling efisien untuk memandirikan operasional kantor regional tersebut.
Mengeksekusi produksi batch baru menuntut kalkulasi matematis yang ketat agar volume yang dipesan benar-benar mencerminkan kebutuhan nyata, bukan sekadar membulatkan angka untuk mencapai batas kuota pabrik.
Angka pertama yang menjadi penyebut dasar perhitungan adalah daftar nama kandidat yang telah menandatangani surat penawaran kerja (Offering Letter) dan memiliki tanggal mulai bekerja (joining date) yang definitif. Angka ini merupakan utang logistik yang wajib dipenuhi oleh perusahaan tanpa toleransi keterlambatan. Jika HR telah mengonfirmasi dua puluh orang akan masuk di bulan depan, maka dua puluh helai atribut ini adalah kuota absolut yang harus tersedia.
Di samping memenuhi kebutuhan karyawan baru, batch produksi harus memperhitungkan beban penggantian atribut bagi karyawan lama (replacement demand). Aktivitas operasional harian menyebabkan komponen mekanis lanyard aus: pengait logam paduan seng (zinc alloy) dapat patah, jahitan sambungan dapat robek karena tersangkut, atau karyawan yang tidak sengaja menjatuhkan atributnya di jalan raya. Analisis buku log penukaran atribut di bagian umum untuk mengetahui rata-rata kerusakan per bulan, lalu tambahkan proyeksi angka kerusakan ini ke dalam total volume batch yang akan dipesan.
Perhitungan yang akurat selalu menyediakan ruang pengaman untuk menahan kejutan operasional. Menambahkan persediaan penyangga (safety buffer stock) sebesar sepuluh hingga lima belas persen dari total pesanan adalah standar industri yang dianjurkan. Stok cadangan ini bertindak sebagai asuransi logistik jika tiba-tiba perusahaan harus menjamu kedatangan tamu auditor eksternal yang diwajibkan memakai atribut khusus, atau memfasilitasi penempatan staf magang mendadak dari institusi pendidikan mitra.
Mencetak satu batch hanya untuk kebutuhan bulan ini adalah tindakan yang kurang efisien. Proyeksikan perhitungan logistik Anda ke depan dengan memasukkan perkiraan rekrutmen untuk kuartal berjalan. Memasukkan estimasi kebutuhan dua hingga tiga bulan ke depan ke dalam satu pesanan produksi akan memperbesar volume pesanan, yang secara otomatis memberikan posisi tawar yang lebih kuat bagi Anda untuk menegosiasikan penurunan harga pokok produksi dengan pihak percetakan.
Manajer pengadaan kerap dihadapkan pada perdebatan klasik: apakah lebih menguntungkan menimbun barang di muka melalui batch besar, ataukah membeli sedikit demi sedikit secara satuan seiring kedatangan karyawan?
Hukum skala ekonomi (economies of scale) memihak pada produksi batch. Mencetak lima helai lanyard kustom melalui vendor spesialis mikro bisa memakan biaya hingga Rp35.000 per helai karena operator pabrik harus membebankan biaya persiapan mesin pracetak ke dalam jumlah unit yang sangat sedikit. Sebaliknya, ketika Anda mengonsolidasikan pesanan menjadi satu batch berisi 200 helai, pabrik dapat menekan harga satuan ke kisaran Rp8.000 hingga Rp12.000 per helai. Pemotongan harga ini memberikan penghematan anggaran kas yang signifikan bagi departemen HR.
Selain harga dasar produk, perhitungkan biaya siluman yang menyertainya. Setiap kali Anda melakukan pemesanan satuan, perusahaan harus menanggung biaya ongkos kirim ekspedisi secara berulang. Melakukan pemesanan dua puluh kali secara terpisah berarti membayar ongkos kirim dua puluh kali lipat. Melalui konsolidasi batch, seluruh barang dikirimkan dalam satu kardus kargo besar menggunakan layanan tarif dasar minimum, memangkas inefisiensi logistik secara drastis.
Pesanan kustom menuntut kesabaran karena melibatkan proses penataan tata letak, pencetakan sublimasi bersuhu 200 derajat Celsius, pemotongan laser, dan penjahitan manual. Waktu tunggu produksi (lead time) ini berkisar antara tujuh hingga empat belas hari kerja. Jika HR baru memesan lanyard satu per satu ketika kandidat telah setuju bergabung, barang fisik dipastikan akan terlambat tiba di hari pertama mereka berdinas. Menyediakan batch stok yang sudah siap di dalam lemari kantor memangkas waktu tunggu distribusi menjadi nol hari.
Di sisi lain, kebijakan mencetak batch harus diawasi dengan hati-hati agar tidak tergelincir menjadi penimbunan (hoarding). Jika HR salah menghitung proyeksi dan mencetak batch sebanyak 1.000 helai padahal serapan karyawan baru hanya 50 orang per tahun, maka 950 helai sisanya akan berdebu di dalam gudang selama bertahun-tahun. Risiko stok berlebih ini semakin fatal jika dewan direksi secara mendadak memutuskan untuk meremajakan identitas logo perusahaan (corporate rebranding), yang akan langsung mengubah seluruh persediaan lama tersebut menjadi sampah tak bernilai.
Baca Juga: Lanyard dengan Nama atau Nomor Peserta Berbeda-beda, Apa yang Perlu Disiapkan?
Ketika perusahaan memutuskan untuk menekan tombol produksi bagi batch gelombang kedua atau ketiga, tantangan terberat di lantai pabrik manufaktur adalah menjaga agar mutu fisik produk yang baru tidak melenceng sejengkal pun dari produksi tahun lalu.
Disiplin rekayasa material adalah fondasi keseragaman seragam kerja. Jika batch sebelumnya menggunakan bahan Polyester Tissue Halus Densitas Tinggi selebar 20 milimeter dengan ketebalan kain 1,3 milimeter, maka batch baru wajib mematuhi metrik yang persis sama. Jangan biarkan vendor mengubah bahan menjadi pita doff anyam kasar atau mengurangi ketebalan kain di bawah radar Anda, karena perbedaan kelembutan dan bobot jatuhnya tali akan langsung terlihat mencolok saat karyawan lama dan baru berdiri berdampingan.
Rona warna adalah identitas yang paling rentan mengalami deviasi pada cetakan gelombang baru akibat pemuaian uap tinta yang berbeda atau perbedaan kelembapan ruangan di pabrik. Wajibkan vendor menyetel mesin kalender mereka berdasarkan alat ukur spektrofotometer portabel guna menekan batas deviasi warna (Delta E) di bawah ambang batas 1,5 terhadap standar warna pantone korporasi.
Komponen keras di ujung tali yang memikul keping kartu cerdas RFID harus dijaga standar kekuatannya. Pengait wajib menggunakan material paduan seng (zinc alloy swivel hook) berpelapis krom atau nikel gelap dengan mekanisme poros putar bebas 360 derajat. Jika standar batch awal menyertakan penjahitan klip pemutus leher otomatis (safety breakaway) berbahan poliasetal murni (POM) di bagian tengkuk demi keselamatan kerja, pastikan komponen pengaman ini tidak terlupakan pada batch cetak yang baru.
Kunci keberhasilan menjaga konsistensi adalah keberadaan instrumen pembanding fisik. Tim pengadaan harus mengeluarkan Sampel Acuan Induk (Golden Master Sample) yang merupakan sisa fisik lanyard dari produksi batch pertama yang ditandatangani basah. Kirimkan sampel fisik ini kembali ke pabrik sebagai panduan optik mutlak. Operator mesin diwajibkan menyamakan kualitas cetakan batch baru dengan sampel fisik di tangan mereka sebelum memproduksi massal.
Pengadaan logistik yang cerdas adalah tentang menemukan momentum yang presisi (precision timing). Kapan tepatnya perusahaan harus memicu sistem untuk memulai perputaran roda produksi manufaktur?
Jangan pernah menunggu lemari kosong melompong untuk memulai proses administrasi pengadaan. Terapkan sistem peringatan dini melalui Titik Pemesanan Ulang (Reorder Point / ROP). Jika sisa stok di dalam boks telah menyentuh angka 20 helai—yang diproyeksikan hanya cukup untuk memenuhi kebutuhan onboarding selama tiga pekan ke depan—maka pada titik itulah staf logistik wajib menerbitkan formulir permintaan barang baru untuk memberi ruang yang aman bagi proses manufaktur pabrik.
Dalam organisasi yang merekrut secara sporadis, kumpulkan data kebutuhan hingga mencapai kuota yang ekonomis. Jika rekrutmen bulan Januari hanya menyerap tiga orang, dan bulan Februari dua orang, kumpulkan nama-nama tersebut beserta daftar kerusakan dari karyawan lama hingga mencapai angka akumulasi 25 hingga 30 helai. Mengonsolidasikan kebutuhan dalam satu batch kuartalan skala kecil memastikan efisiensi ongkos kirim dan memudahkan posisi tawar Anda dengan pihak vendor percetakan.
Jika perusahaan memiliki kalender peresmian program inkubator manajemen atau pembukaan jadwal operasional pabrik yang menuntut kehadiran 200 tenaga operator mesin secara serentak di awal Agustus, maka proses tender dan produksi batch khusus wajib dipicu selambat-lambatnya di minggu pertama bulan Juli. Waktu penyangga satu bulan kalender (one month buffer lead time) melindungi acara orientasi dari ancaman ketiadaan atribut akibat kendala teknis tak terduga di pabrik.
Kapasitas produksi pabrik pihak ketiga tidak selalu dalam keadaan longgar. Mendekati akhir tahun anggaran fiskal atau menjelang libur perayaan hari besar nasional, antrean mesin manufaktur tekstil selalu penuh sesak oleh pesanan korporasi multinasional lain. Mengajukan pesanan batch lebih awal, pada saat jadwal pabrik sedang berada di musim tenang (low season), akan menjamin kualitas pengerjaan jahitan yang lebih teliti serta ketepatan janji waktu pengiriman.
Tidak ada satu pendekatan batching tunggal yang cocok untuk semua jenis perusahaan. Sistem tata kelola produksi harus menyesuaikan diri dengan arsitektur ketenagakerjaan masing-masing entitas.
Bagi perusahaan rintisan (startup) berbasis teknologi yang berada pada fase pertumbuhan eksponensial (hyper-growth) dan merekrut puluhan talenta baru setiap minggunya, mengikat vendor dalam kontrak payung dengan sistem pengiriman batch bulanan adalah solusi paling masuk akal. Pabrik secara otomatis mengirimkan 100 helai lanyard setiap tanggal satu tanpa perlu diinstruksikan ulang, memastikan mesin perekrutan berjalan tanpa jeda logistik.
Bagi instansi perbankan atau korporasi manufaktur tertutup yang memiliki tingkat perputaran karyawan yang rendah dan sehat, menerapkan sistem produksi batch setiap akhir kuartal (tiga bulan sekali) adalah titik keseimbangan terbaik. Sistem kuartalan menekan frekuensi kelelahan administrasi divisi pengadaan dan menjaga agar rak penyimpanan bagian umum tetap rapi tanpa beban inventaris yang menumpuk tak terkendali.
Dikelola secara terpisah dari anggaran reguler, batch khusus (Ad-Hoc Project Batch) diinisiasi hanya ketika ada pendanaan proyek ekspansi besar. Lanyard untuk batch ini dapat dicetak dengan sedikit pembeda visual—misalnya menambahkan nama proyek khusus di bagian sisi dalam tali—untuk menegaskan identitas gugus tugas tersebut selama proyek berlangsung.
Di sela-sela jeda produksi batch besar, selalu ada anomali perekrutan tunggal, seperti pengangkatan satu orang Direktur Keuangan baru secara mendadak. Untuk kebutuhan yang bersifat sangat eksekutif dan tidak dapat menunggu antrean kuartal berikutnya, manfaatkan fasilitas percetakan digital mikro yang melayani cetak satuan. Meskipun harganya jauh lebih mahal, biaya ini dijustifikasi oleh kecepatan penyerahan atribut eksklusif bagi pemangku kepentingan tingkat tinggi.
Setiap gelombang produksi harus tunduk mutlak pada aturan tata kelola identitas visual (corporate brand compliance) guna memastikan kesatuan bahasa desain seragam kerja.
Kekacauan batch baru sering kali disebabkan oleh operator yang mencetak draf desain lama yang masih memiliki salah eja nama perusahaan. Kunci berkas desain pracetak master dalam format vektor murni (PDF/X-1a atau .AI) berskala 1:1, dan pastikan seluruh tipografi telah dikonversi menjadi kurva mati permanen (Create Outlines). Labeli berkas tersebut dengan penamaan yang tegas, misalnya MASTER_LANYARD_FINAL_LOCKED.pdf, dan larang keras vendor memodifikasi berkas ini tanpa izin tertulis.
Mempertahankan harmoni visual menuntut kedisiplinan tingkat tinggi. Sebagai contoh, jika identitas korporasi Anda menggunakan warna latar gelap dengan kode heksadesimal #202020, dipadukan dengan aksen emas #CBA328, serta hierarki tipografi berbasis jenis huruf Tasa Orbiter dan Montserrat, pastikan spesifikasi teknis ini diterjemahkan ke dalam panduan warna CMYK murni atau standar warna Pantone yang rigid. Konsistensi rona emas tersebut harus dipertahankan seratus persen dari batch pertama hingga batch kelima agar seragam tidak terlihat belang.
Jangan membiarkan vendor melakukan penurunan spesifikasi material secara diam-diam demi memperbesar margin keuntungan mereka saat memproduksi batch kesekian. Lakukan audit pengujian keausan (destructive testing) pada setiap kedatangan kardus baru: sentak sambungan jahitannya dan putar poros mekanis pengaitnya. Jika terbukti vendor menggunakan kawat besi murahan sebagai pengganti paduan seng, seluruh batch tersebut harus dikembalikan seketika.
Jika pada batch kedua perusahaan memutuskan untuk memperpanjang ukuran keliling tali dari 85 sentimeter menjadi 90 sentimeter atas masukan kenyamanan karyawan bertubuh tinggi, catat perubahan krusial ini ke dalam dokumen Lembar Perintah Perubahan Teknis (Engineering Change Order / ECO). Revisi ini memastikan bahwa batch ketiga dan seterusnya akan menggunakan ukuran 90 sentimeter sebagai standar baru, tanpa ada lagi yang kembali ke ukuran lama.
Keputusan pengadaan logistik modern tidak lagi bersandar pada tebakan perasaan, melainkan divalidasi oleh analisis pangkalan data operasional.
Bangun disiplin administratif di meja bagian umum. Setiap kali satu setel lanyard dikeluarkan dari lemari untuk diberikan kepada karyawan baru, transaksi mutasi pengeluaran wajib diketik secara instan ke dalam sistem inventaris digital perusahaan (seperti peranti lunak ERP). Data yang terakumulasi ini menjadi mesin rekam jejak (logbook) yang mendokumentasikan seberapa cepat atribut terserap habis di lapangan.
Olah data mutasi inventaris tersebut pada akhir tahun buku. Temukan pola rata-rata serapan per bulan. Mengetahui secara pasti bahwa perusahaan rata-rata menyerap 35 helai atribut setiap bulannya mengubah wajah tata kelola pengadaan dari yang semula reaktif menjadi sepenuhnya proaktif. Angka matematis ini menjadi argumen tak terbantahkan saat Anda mengajukan pencairan anggaran pengadaan kepada divisi keuangan.
Gabungkan data rata-rata serapan tersebut dengan informasi waktu tunggu (lead time) manufaktur vendor untuk merumuskan Titik Pemesanan Ulang. Jika pabrik membutuhkan waktu dua pekan untuk mengirimkan pesanan, dan perusahaan rata-rata menyerap 15 lanyard dalam dua pekan, maka Reorder Point dapat dipatok pada angka penyangga 25 helai. Alarm sistem akan berbunyi tepat waktu, melindungi departemen HR dari kepanikan kehabisan stok fisik.
Setelah sebuah batch habis terpakai, jadwalkan sesi tinjauan pascapengadaan (post-procurement review). Evaluasi apakah keputusan Anda untuk mencetak 500 helai di awal tahun terbukti memberikan efisiensi yang tepat, ataukah malah membuat perputaran ruang lemari menjadi terlalu lambat. Melalui siklus analisis yang berkesinambungan ini, divisi pengadaan dan HR secara bertahap akan menemukan skala ukuran batch produksi yang paling sempurna, memadukan ketanggapan layanan orientasi karyawan dengan akuntabilitas penghematan anggaran kas korporasi di tingkat tertinggi.